3000W 功率意味着什么?
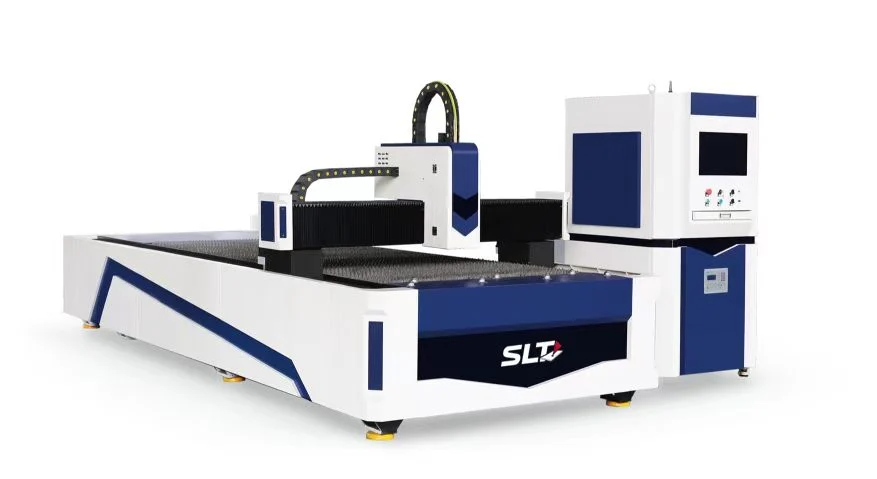
3000W 即 3 kW,指激光输出功率,并非整机耗电量。聚焦光束加热金属,辅助气体从切缝排出熔融材料。适用材料包括碳钢、不锈钢、铝及该配置批准加工的其他金属。金属光纤激光切割机并非通用非金属加工设备。
3000W 厚度表:初步参考
以下数值来自 SLT 文章资料,尚未针对所售机器配置验证。资料未明确材料牌号、气体压力及纯度、速度、喷嘴、焦点和质量标准。仅供规划样件测试,不构成保证产能。
| 材料 / 气体 | 资料所列生产范围 | 资料所列困难范围 | 资料所列极限范围 |
|---|---|---|---|
| 碳钢 / 空气 | 1–3 | 6–8 | 8–10 |
| 碳钢 / O₂ | 1–8 | 10–16 | 16–20 |
| 不锈钢 / N₂ | 1–4 | 6–8 | 10–12 |
| 铝 / 未注明气体 | 1–4 | 5–6 | 8–10 |
| 镀锌板 / 未注明气体 | 0.5–4 | 5 | 6 |
| 铜 / 未注明气体 | 1–3 | 4 | 5–6 |
| 黄铜 / 未注明气体 | 1–2 | 3 | 4 |
资料中的范围并未覆盖各类别之间所有厚度。一次切穿不能证明稳定量产。加工铜或铝时,应确认激光器、切割头兼容性及反射光防护。
为什么生产结果会有差异?
切割结果取决于材料牌号及表面状态、激光输出稳定性、光学系统、焦点、喷嘴、气压和穿孔参数。最大厚度必须结合速度、切边质量、挂渣、公差和测试时长评估。应使用实际材料和零件图纸进行有代表性的重复加工测试。
按材料和切边要求选择辅助气体
在切边质量满足要求时,压缩空气可用于薄板。成本应包括压缩机、干燥、过滤和电耗。氧气切割碳钢时通过氧化反应提供额外热量,但会留下氧化层。氮气排出熔融物并保护切边,适用于部分不锈钢或铝加工要求。氮气切割仍是热加工,材料由激光能量熔化。气体成本和速度须针对同一工件比较。
激光器与切割头
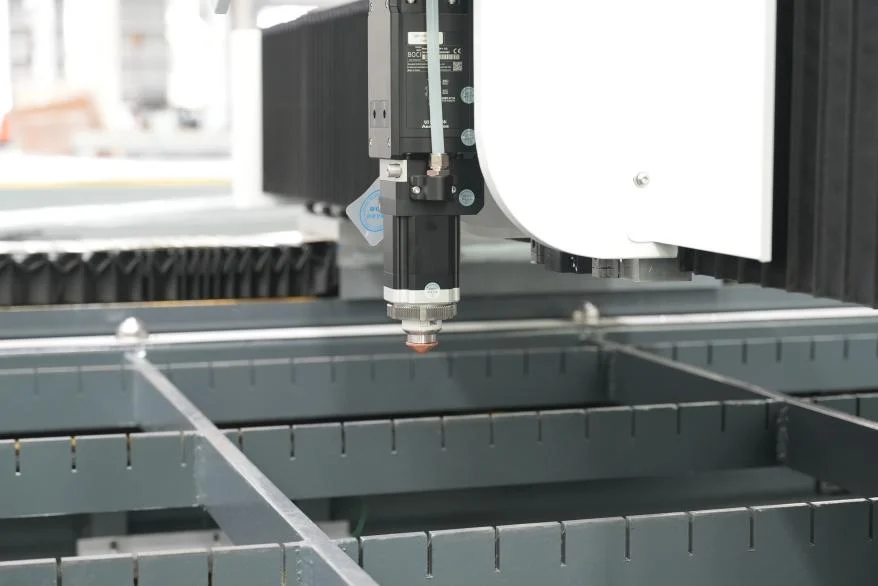
应比较具体激光器型号、输出稳定性、保修条款及材料加工支持。IPG、锐科或创鑫的品牌名称本身不能证明切割能力。切割头需要合适的光学系统、焦距范围、气路及冷却。配备自动调焦可方便换型,但配置、保护镜状态和维护仍影响结果。
适合评估 3000W 的加工任务
钣金车间、电气柜、厨具、标识、风管和机械零件制造商经常加工中薄板。可考虑 3000W 设备,但必须验证质量和日产量。如果常规任务接近资料极限或厚板加工较多,应以相同样件、周期时间和单件成本比较更高功率。
常见问题
碳钢能切多厚?资料列出 O₂ 生产参考为 1–8 mm、极限为 16–20 mm,两者均未针对具体型号验证。能切不锈钢吗?资料给出的 N₂ 生产参考为 1–4 mm。可以用空气吗?材料和配置兼容且通过质量测试后可考虑。6000W 一定更好吗?并非如此,应根据常规任务、实际产量和总成本选择。
技术参考资料
本指南介绍通用选型要点,不代表任何特定 SLT 机型的技术规格或操作说明。