Apa arti daya 3000W?
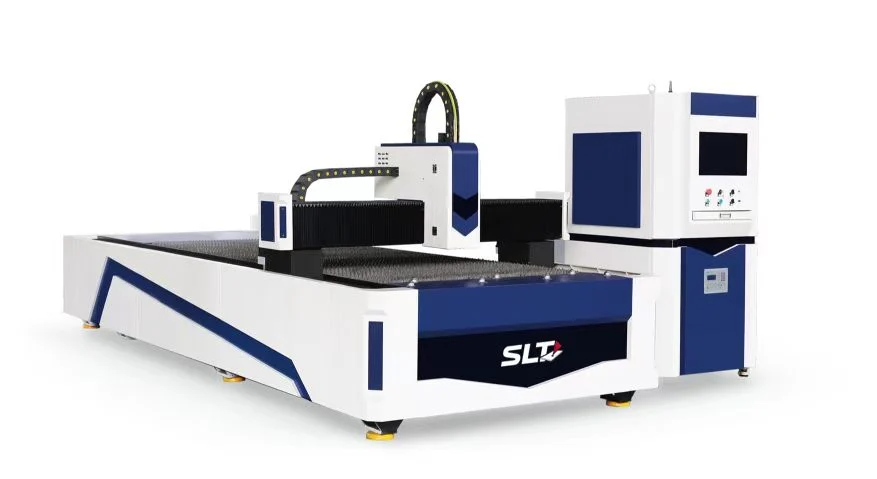
3000W atau 3 kW adalah daya keluaran laser, bukan total konsumsi listrik mesin. Berkas laser terfokus memanaskan logam, sementara gas bantu mengeluarkan material cair dari celah potong. Penggunaannya meliputi baja karbon, stainless steel, aluminium, dan logam lain yang disetujui untuk konfigurasi mesin. Mesin fiber laser untuk logam bukan pilihan umum untuk bahan nonlogam.
Tabel ketebalan 3000W: acuan awal
Angka berikut berasal dari materi artikel SLT dan belum diverifikasi untuk konfigurasi mesin yang ditawarkan. Grade material, tekanan dan kemurnian gas, kecepatan, nozzle, fokus, serta kriteria kualitas tidak dirinci. Gunakan sebagai acuan awal untuk uji sampel, bukan kapasitas yang dijamin.
| Material / gas | Rentang produksi dalam sumber | Sulit dalam sumber | Batas dalam sumber |
|---|---|---|---|
| Baja karbon / udara | 1–3 | 6–8 | 8–10 |
| Baja karbon / O₂ | 1–8 | 10–16 | 16–20 |
| Stainless steel / N₂ | 1–4 | 6–8 | 10–12 |
| Aluminium / gas tidak disebutkan | 1–4 | 5–6 | 8–10 |
| Plat galvanis / gas tidak disebutkan | 0.5–4 | 5 | 6 |
| Tembaga / gas tidak disebutkan | 1–3 | 4 | 5–6 |
| Kuningan / gas tidak disebutkan | 1–2 | 3 | 4 |
Rentang sumber tidak mencakup setiap ketebalan antara kategori. Tembus satu kali tidak membuktikan produksi stabil. Untuk tembaga dan aluminium, konfirmasi kompatibilitas sumber laser, cutting head, dan perlindungan terhadap pantulan balik.
Mengapa hasil produksi bisa berbeda?
Hasil potong dipengaruhi oleh grade dan kondisi permukaan material, kestabilan keluaran laser, kualitas optik, fokus, nozzle, tekanan gas, dan parameter piercing. Nilai maksimum hanya berguna jika kecepatan, kualitas tepi, slag, toleransi, serta durasi pengujian diketahui. Minta pengujian dengan material dan gambar komponen Anda, termasuk pengulangan selama waktu produksi yang representatif.
Pilih gas sesuai material dan hasil tepi
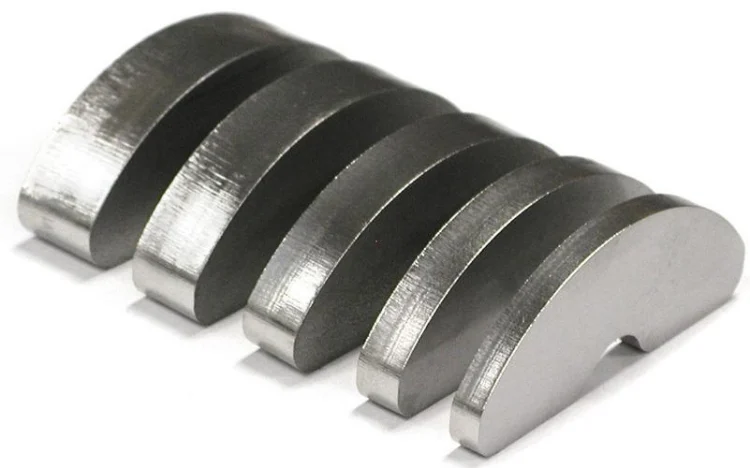
Udara bertekanan dapat dipertimbangkan untuk plat tipis jika mutu tepi memenuhi kebutuhan. Perhitungkan kompresor, pengering, filtrasi, dan listrik. Oksigen membantu pemotongan baja karbon melalui reaksi oksidasi yang menambah panas, tetapi meninggalkan lapisan oksida pada tepi. Nitrogen membantu mengeluarkan lelehan dan melindungi tepi dari oksidasi, sesuai untuk kebutuhan tertentu pada stainless steel atau aluminium. Pemotongan nitrogen tetap proses termal: energi laser melelehkan material. Biaya dan kecepatan masing-masing gas perlu dibandingkan pada pekerjaan yang sama.
Sumber laser dan cutting head
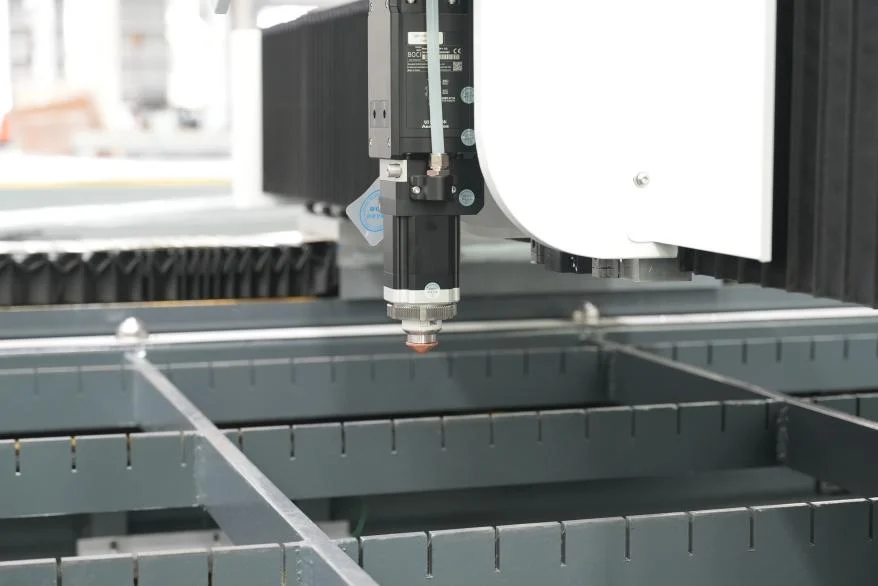
Bandingkan model sumber laser, stabilitas keluaran, ketentuan garansi, dan dukungan untuk material Anda. Nama IPG, Raycus, atau MAX saja tidak membuktikan kapasitas tertentu. Cutting head harus memiliki optik, rentang fokus, aliran gas, dan pendinginan yang sesuai. Autofocus dapat membantu perubahan pekerjaan jika tersedia; konfigurasi, kondisi lensa pelindung, dan perawatan tetap menentukan hasil.
Pekerjaan yang perlu dievaluasi untuk 3000W
Workshop plat, produsen panel listrik, peralatan dapur, signage, ducting, dan komponen mesin sering mengolah material tipis hingga menengah. Mesin 3000W dapat masuk daftar pembanding untuk kebutuhan tersebut, tetapi kecocokannya harus dibuktikan terhadap kualitas dan output harian. Jika pekerjaan rutin berada dekat batas sumber atau banyak memotong plat tebal, bandingkan 3000W dengan daya lebih tinggi menggunakan sampel, waktu siklus, dan biaya per komponen yang sama.
Pertanyaan umum
Berapa tebal baja karbon yang dapat dipotong? Sumber mencantumkan 1–8 mm sebagai rentang produksi dengan O₂ dan 16–20 mm sebagai batas; keduanya belum diverifikasi untuk model tertentu. Apakah bisa untuk stainless steel? Sumber memberi 1–4 mm dengan N₂ sebagai acuan produksi. Apakah bisa memakai udara? Bisa dipertimbangkan untuk material dan konfigurasi yang sesuai, setelah uji kualitas. Apakah 6000W selalu lebih baik? Tidak otomatis; pilih berdasarkan pekerjaan rutin, output yang dibuktikan, dan total biaya.
Referensi teknis
Panduan ini membahas pertimbangan umum, bukan spesifikasi atau instruksi pengoperasian model SLT tertentu.