1. 从材料和常规任务开始
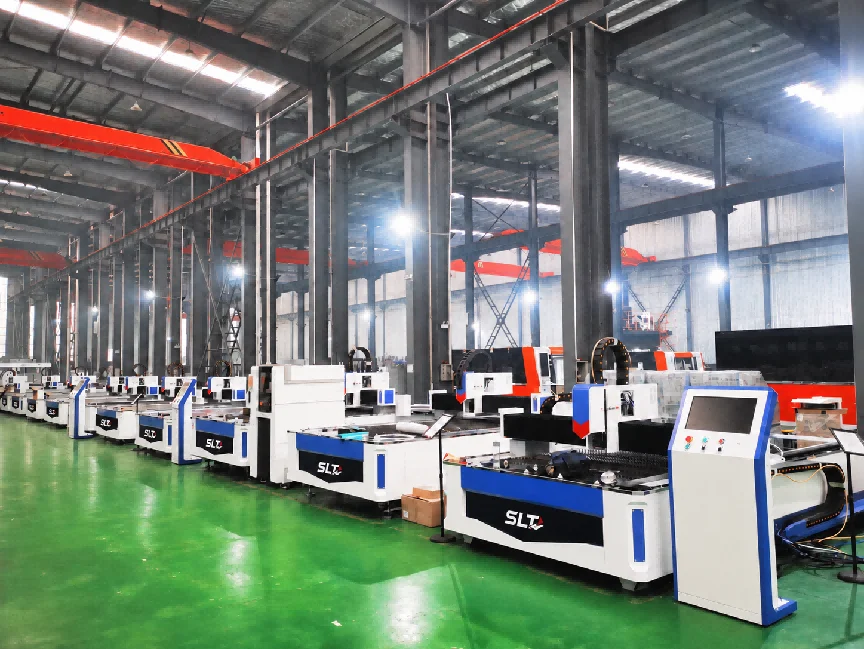
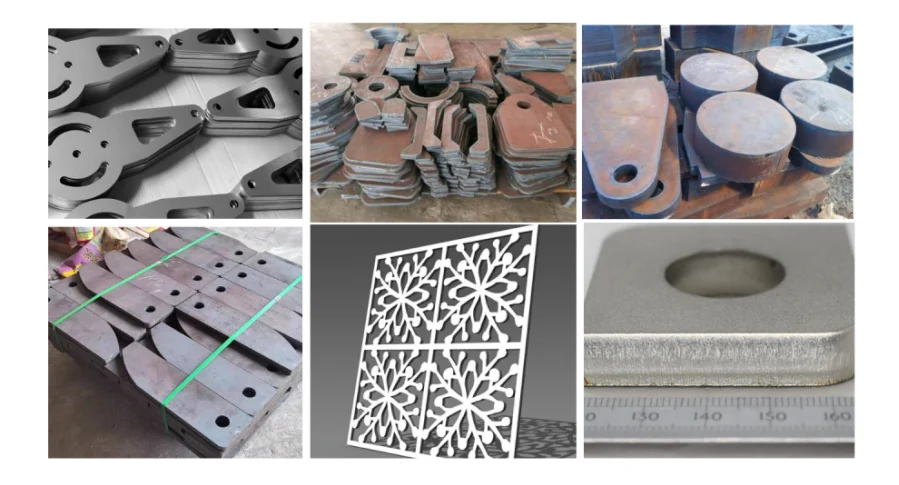
光纤激光将热量集中于材料,并通过辅助气体排出切缝熔融物。应用包括钣金、电气柜、厨具、汽车及机械零件、金属家具和标识。准备材料牌号、常规厚度、板材尺寸、图纸、公差及产量目标,区分偶发任务和日常生产。管材或高反射铜铝加工须确认整机和激光器兼容性。
2. 按生产需求比较功率
激光功率影响加工能力,但瓦数本身不能确定速度、质量或单件成本。应以相同材料、图纸、气体和验收标准比较。下表仅列出资料中的参考上限,并不代表稳定量产能力。
| 激光功率 | 碳钢 / O₂ | 碳钢 / 空气 | 不锈钢 / N₂ |
|---|---|---|---|
| 1500W | ≤12 | ≤1.5 | ≤3 |
| 2000W | ≤16 | ≤2 | ≤4 |
| 3000W | ≤20 | ≤3 | ≤6 |
| 4000W | ≤22 | ≤4.5 | ≤8 |
| 6000W | ≤25 | ≤5.5 | ≤10 |
以下数值来自 SLT 文章资料,尚未针对所售机器配置验证。资料未明确材料牌号、气体压力及纯度、速度、喷嘴、焦点和质量标准。仅供规划样件测试,不构成保证产能。
谨慎理解 3000W 数值
两篇资料的能力定义并不统一。功率表中的不锈钢 6 mm 与 3000W 指南中生产参考 1–4 mm、极限 10–12 mm 不同,资料未提供可比测试条件。空气切割表列 3 mm,但正文写 4 mm。因此不可将上限视为日产目标。请参阅相关阅读中的 3000W 厚度指南,并要求对报价配置进行测试。
3. 检查激光器和切割头
要求书面注明激光器品牌和型号,例如报价中的 IPG、锐科或创鑫。比较型号规格、材料兼容性、保修及更换成本,不可根据品牌推定寿命或效率。切割头负责聚焦及供气,应检查光学系统、焦点、高度控制、保护镜、喷嘴及冷却。自动调焦等功能必须列入配置。
4. 区分控制器、切割软件和排样软件
软件应匹配板材或管材任务及安装的控制硬件。要求演示所需的图形导入、工艺设置、排样、穿孔和换型,不可默认包含 Wi-Fi 或 MES 集成。
| 名称 | 须确认的用途 |
|---|---|
| Raytools XC | 控制器系列;板材或管材用途取决于型号 |
| CypCut | 板材切割控制软件 |
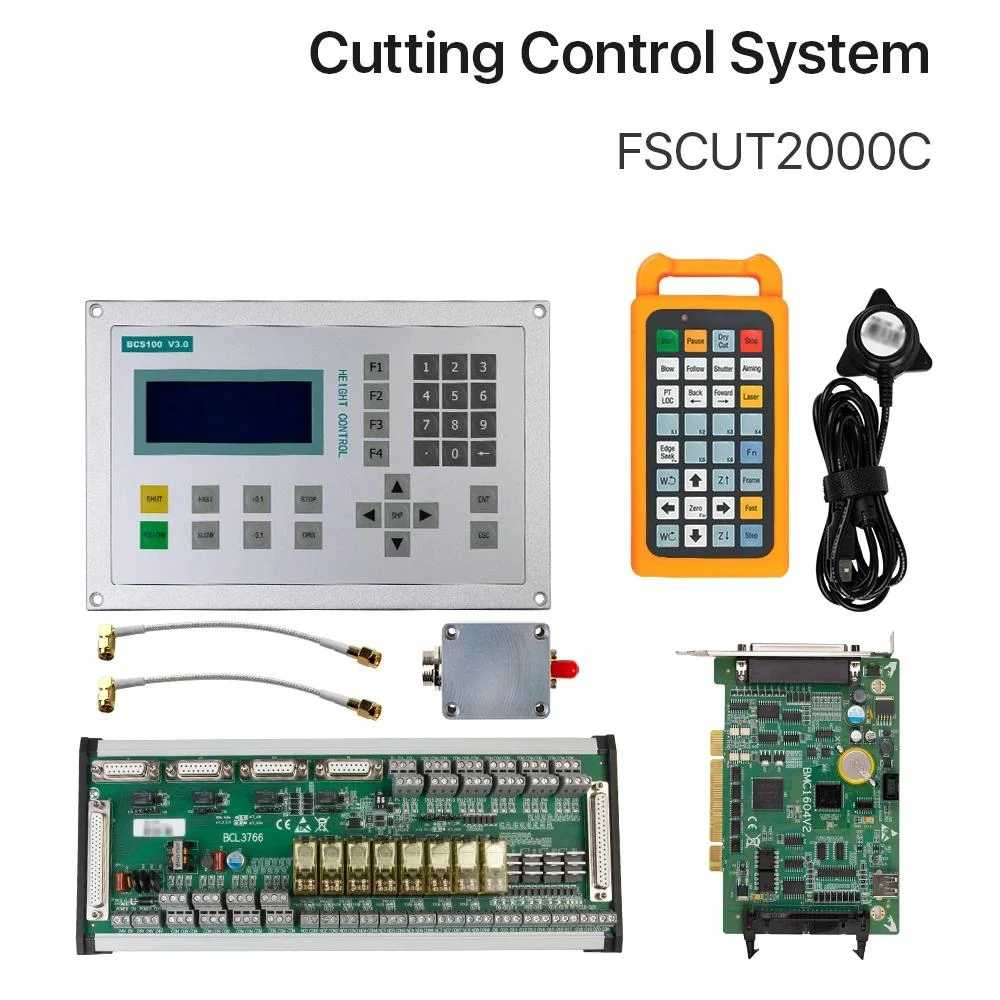
| FSCUT | 控制系统系列;须匹配硬件型号及软件 |
| TubePro | 管材切割控制软件 |
| HypCut | 高功率板材切割控制软件 |
| CypNest | 排样及任务准备软件 |
| PA8000 / Beckhoff CNC | CNC 平台;须确认报价机器的集成方案 |
5. 评估冷水机和车间条件
冷水机按系统设计为激光器和切割头散热。如报价采用 S&A、汉立、同飞或其他品牌,应书面明确型号、制冷量、环境条件限制及维护要求。除设备占地外,还需规划板材通道、装卸辅助、电力、气体、必要的压缩机及烟尘抽排。一个型号的要求不能直接套用于另一个型号。
6. 比较在印尼的成本和服务支持
报价应区分设备、运输、安装、调试、培训、耗材及保修范围。书面确认服务提供方、覆盖地区、备件供应及响应条款。单件成本应包含气体、电力、耗材、维护、装卸时间和后处理。品牌常见并不能证明当地服务或备件库存。
采购前的常见问题
如何选择功率?从材料、常规厚度、质量要求及实测产量开始。印尼最常用哪种系统?资料未提供市场份额数据,应按兼容性及可验证的支持选择。为何考虑中国设备?逐项比较配置、价格和服务条款,不可假定所有供应商相同。3000W 能力请参考相关厚度指南及其测试限定说明。
技术参考资料
本指南介绍通用选型要点,不代表任何特定 SLT 机型的技术规格或操作说明。